


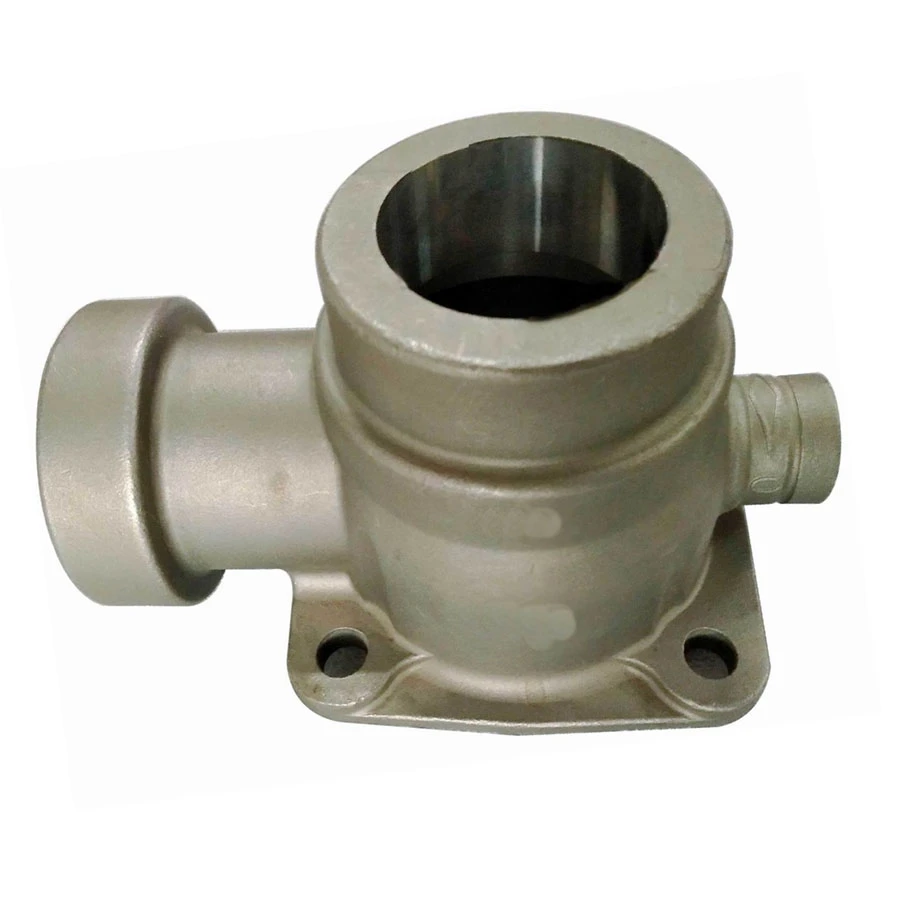
CF8M AISI 316 rustfritt stålstøping av Lost Wax Investment Casting
CF8M er definert i ASMT A351, ASMT A743 og ASTM A744, som kun er for støpeformål. SS 316 er definert i ASTM A240 og ASTM A276, det er for plate-, plate-, stripe- eller rustfrie stålstenger. En annen klasse er navngitt som F316, som er fra ASTM A182 kun for smidde deler. TP316 finnes i ATSTM A376 kun for rør. De viktigste bruksområdene for CF8M støpt rustfritt ståldeksel: pumpehjul, propeller, pumpehus, ventilhus og pressplater.
Støping av tapt voksinvestering er en metode for presisjonsstøping av komplekse nær-nett-formdetaljer ved å bruke replikering av voksmønstre. Investeringsstøping eller tapt voksstøping eller presisjonsstøping er en metallformingsprosess som vanligvis bruker et voksmønster omgitt av et keramisk skall for å lage en keramisk form. Når skallet tørker, smeltes voksen bort, og etterlater bare formen. Deretter dannes støpekomponenten ved å helle smeltet metall i den keramiske formen. De mest-brukte materialene av rustfritt stål inkluderer hovedsakelig (men ikke begrenset til): Rustfritt stål: AISI 304, AISI 304L, AISI 316, AISI 316L, 1.4404, 1.4301 og annen rustfri stålkvalitet.
Investeringsstøpen er egnet for repeterbar produksjon av nettformede komponenter fra en rekke forskjellige metaller og høyytelseslegeringer. Selv om den vanligvis brukes til små støpegods, har denne prosessen blitt brukt til å produsere komplette dørrammer til fly, med stålstøpegods på opptil 500 kg og aluminiumsstøpegods på opptil 50 kg. Sammenlignet med andre støpeprosesser som pressstøping eller sandstøping, kan det være en kostbar prosess. Imidlertid kan komponentene som kan produseres ved bruk av investeringsstøping inneholde intrikate konturer, og i de fleste tilfeller er komponentene støpt tilnærmet nettoform, så krever lite eller ingen omarbeiding når de er støpt.
▶ Fordeler med støping av rustfritt stål ved investeringsprosess for tapt voks:
• Utmerket og glatt overflatefinish
• Trange dimensjonstoleranser.
• Komplekse og intrikate former med designfleksibilitet
• Evne til å støpe tynne vegger er derfor en lettere støpekomponent
• Stort utvalg av støpte metaller og legeringer (jernholdige og ikke-jernholdige)
• Utkast er ikke nødvendig i formdesignet.
• Reduser behovet for sekundær bearbeiding.
• Lite materialavfall.
▶ Hvorfor velger du RMC for Custom Lost Wax Investment Casting?
• Full løsning fra én enkelt leverandør som spenner fra tilpasset mønsterdesign til ferdige støpegods og sekundær prosess inkludert CNC-maskinering, varmebehandling og overflatebehandling.
• Kostnadsreduksjonsforslag fra våre profesjonelle ingeniører basert på dine unike krav.
• Kort leveringstid for prototype, prøvestøping og eventuell teknisk forbedring.
• Bondede materialer: Silica Col, vannglass og deres blandinger.
• Produksjonsfleksibilitet for små bestillinger til massebestillinger.
• Sterke outsourcing-produksjonsevner.
| Investeringsstøping Tekniske data hos RMC | |
| R&D | Programvare: Solidworks, CAD, Procast, Pro-e |
| Ledetid for utvikling og prøver: 25 til 35 dager | |
| Smeltet metall | Ferritisk rustfritt stål, Martensittisk rustfritt stål, Austenittisk rustfritt stål, Nedbørsherding rustfritt stål, Dupleks rustfritt stål |
| Karbonstål, legert stål, verktøystål, varmebestandig stål, | |
| Nikkel-baselegering, aluminiumslegering, kobber-baselegering, kobolt-baselegering | |
| Metall Standard | ISO, GB, ASTM, SAE, GOST EN, DIN, JIS, BS |
| Materiale for Shell Building | Silica Sol (utfelt silika) |
| Vannglass (natriumsilikat) | |
| Blandinger av Silica Sol og Vannglass | |
| Teknisk parameter | Stykkevekt: 2 gram til 200 kilo gram |
| Maks dimensjon: 1000 mm for Diameter eller Lengde | |
| Min veggtykkelse: 1,5 mm | |
| Støperuhet: Ra 3,2-6,4, bearbeidingsruhet: Ra 1,6 | |
| Toleranse for støping: VDG P690, D1/CT5-7 | |
| Toleranse for maskinering: ISO 2768-mk/IT6 | |
| Indre kjerne: Keramisk kjerne, ureakjerne, vannløselig vokskjerne | |
| Varmebehandling | Normalisering, temperering, bråkjøling, gløding, løsning, karburering. |
| Overflatebehandling | Polering, sand-/sprengning, zinkbelegg, nikkelbelegg, oksidasjonsbehandling, fosfatering, pulvermaling, geormet, anodisering |
| Dimensjonstesting | CMM, Vernier Caliper, Innvendig Caliper. Dybdemåler, Høydemåler, Go/No go-måler, spesielle armaturer |
| Kjemisk inspeksjon | Kjemisk komposisjonsanalyse (20 kjemiske elementer), renhetsinspeksjon, røntgenundersøkelse, karbon-svovelanalysator |
| Fysisk inspeksjon | Dynamisk balansering, statisk blanking, mekaniske egenskaper (hardhet, flytestyrke, strekkstyrke), forlengelse |
| Produksjonskapasitet | Mer enn 250 tonn per måned, mer enn 3000 tonn årlig. |
| Muligheter for casting hos RMC | ||||||
| Støpeprosess | Årlig kapasitet / tonn | Hovedmaterialer | Støpevekter | Dimensjonstoleranseklasse for støpegods (ISO 8062) | Varmebehandling | |
| Grønn sandstøping | 6000 | Støpegrått jern, støpe duktilt jern, støpt aluminium, messing, støpestål, rustfritt stål | 0,3 kg til 200 kg | CT11~CT14 | Normalisering, bråkjøling, temperering, gløding, karburisering | |
| Skallformstøping | 0,66 lbs til 440 lbs | CT8~CT12 | ||||
| Lost Wax Investment Casting | Vannglassstøping | 3000 | Rustfritt stål, karbonstål, stållegeringer, messing, støpt aluminium, dupleks rustfritt stål | 0,1 kg til 50 kg | CT5~CT9 | |
| 0,22 lbs til 110 lbs | ||||||
| Silica Sol støping | 1000 | 0,05 kg til 50 kg | CT4~CT6 | |||
| 0,11 lbs til 110 lbs | ||||||
| Tapt skumstøping | 4000 | Gråjern, duktilt jern, stållegeringer, karbonstål, rustfritt stål | 10 kg til 300 kg | CT8~CT12 | ||
| 22 lbs til 660 lbs | ||||||
| Vakuumstøping | 3000 | Gråjern, duktilt jern, stållegeringer, karbonstål, rustfritt stål | 10 kg til 300 kg | CT8~CT12 | ||
| 22 lbs til 660 lbs | ||||||
| Høytrykkspressestøping | 500 | Aluminiumslegeringer, sinklegeringer | 0,1 kg til 50 kg | CT4~CT7 | ||
| 0,22 lbs til 110 lbs | ||||||
Populære tags: rustfritt stålstøperi, 316 rustfritt stålstøping, cf8m rustfritt stålstøping, rustfritt stål investeringsstøping


