


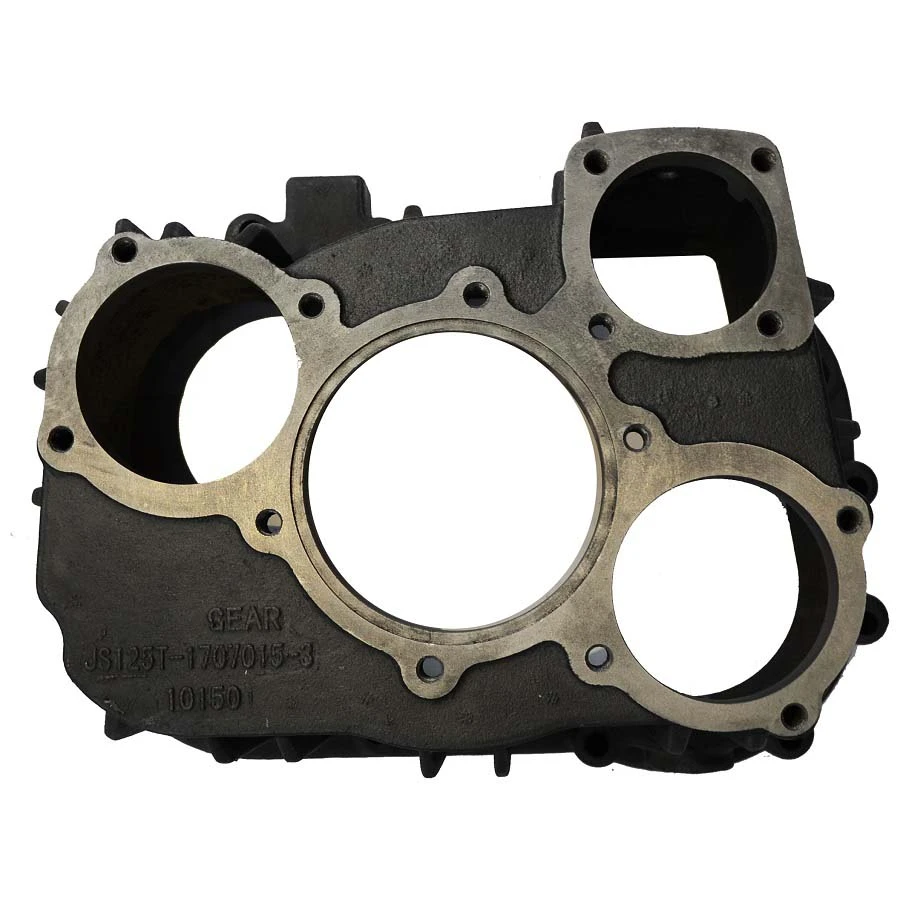
OEM tilpasset karbonstål og legert stål tapt skumstøpeprodukter fra Kina støperi med CNC presisjonsmaskinering
De tapte skumstøpeproduktene refererer til støpeproduktene laget av tapt skumstøpeprosess. Lost Foam Casting, også kalt EPC (Expandable Pattern Casting) eller LFC (Lost Foam Casting), er å legge skumplastmønstergruppen belagt med ildfast belegg inn i sandkassen, og fylle den med tørr sand eller selv-herdende sand rundt mønsteret. Under støping gjør det smeltede metallet med høy-temperatur skummønsteret pyrolysert og "forsvinner" og opptar utgangsrommet til mønsteret, og til slutt oppnås støpemetoden for støpingen. Støpingen produsert ved denne metoden har høy dimensjonsnøyaktighet, glatt overflate og mindre forurensning i produksjonsprosessen.
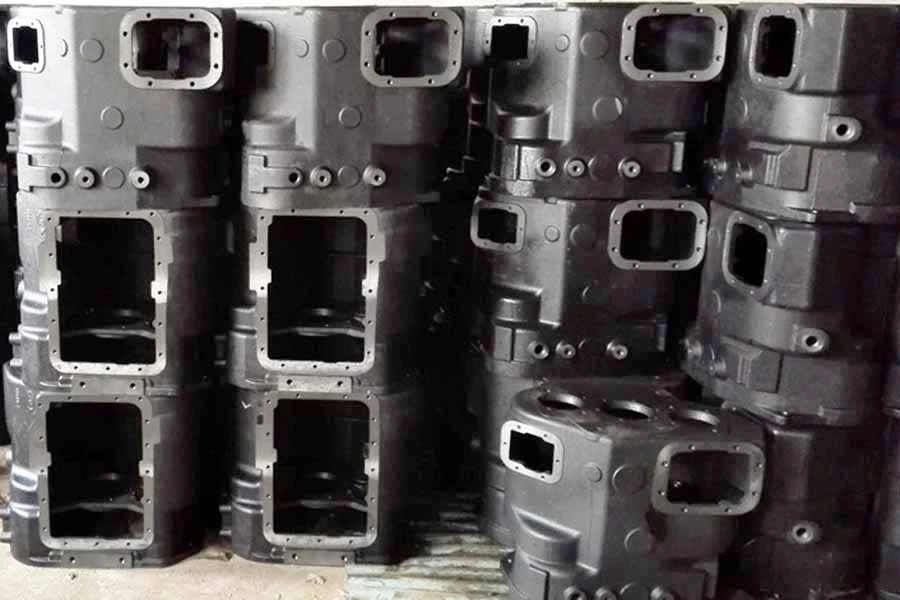
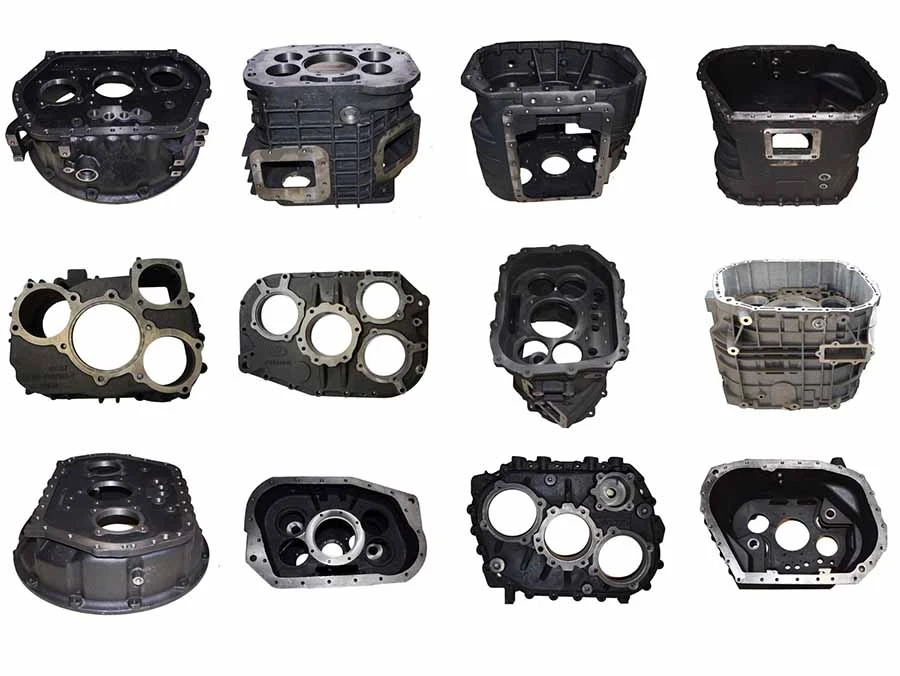
Tapt skumstøping er en nesten-nettformingsprosess, egnet for produksjon av mer presise støpegods av forskjellige størrelser med komplekse strukturer og ubegrensede legeringer.
▶ Råvarer tilgjengelig for tapt skumstøping (LFC):
• Karbonstål: Lavkarbon, middels karbon og høykarbonstål fra AISI 1020 til AISI 1060.
• Støpte stållegeringer: ZG20SiMn, ZG30SiMn, ZG30CrMo, ZG35CrMo, ZG35SiMn, ZG35CrMnSi, ZG40Mn, ZG40Cr, ZG42Cr, ZG42CrMo...osv på forespørsel.
• Rustfritt stål: AISI 304, AISI 304L, AISI 316, AISI 316L og annen rustfri stålkvalitet.
• Messing og kobber.
• Andre materialer og standarder på forespørsel
▶ Mulighet for tapt skumstøping
• Maks størrelse: 1000 mm × 800 mm × 500 mm
• Vektområde: 0,5 kg - 100 kg
• Årlig kapasitet: 2000 tonn
• Toleranser: På forespørsel.
▶ Hovedproduksjonsprosedyre
Under tapt skumstøpeprosess bindes ikke sanden og det brukes et skummønster for å danne formen til de ønskede metalldelene. Skummønsteret er "investert" i sanden ved Fill & Compact-prosessstasjonen, slik at sanden kommer inn i alle hulrom og støtter skummønsterets ytre form. Sanden føres inn i kolben som inneholder støpeklyngen og komprimeres for å sikre at alle hulrom og sapes støttes.
• Fremstilling av skummønster.
• Aldersmønster for å tillate dimensjonskrymping.
• Sett sammen mønster til et tre
• Bygg klynge (flere mønstre per klynge).
• Frakkcluster.
• Skummønsterbelegg.
• Kompakt klynge i kolbe.
• Hell smeltet metall.
• Trekk ut klynge fra kolber.
▶ Fordeler med Lost Foam Casting
1- Tapt skumstøping er en støpemetode med nesten netto form. Dimensjonstoleransen til støpingen kan nå CT6~CT9, og overflateruheten er Ra=6.3~50 μm. Formen på tapte skumstøpegods kan sammenlignes med harpikssandstøpegods.
2- Tapt skumstøping kan produsere støpegods med komplekse former og komplekse hulrom. Sammenlignet med harpikssandprosessen, jo flere sandkjerner som erstattes, desto større er fortjenestemarginen for tapt skumstøping. Kjernekonkurranseevnen til tapt skumstøping er produksjon av vanskelige støpegods med komplekse indre hulrom, som motorblokk, motorhode og boks osv. Disse egenskapene gjør at overlegenheten og de økonomiske fordelene ved tapt skumstøping vises fullt ut, og realiserer den lette og presise støpingen.
3- Tapt skumstøping krever ikke muggfjerning, noe som gir større frihet for støpedesign og støpeprosess. Når det gjelder prosessdesign, brytes den tapte skumstøpeprosessen først i deler og deretter spleises til en helhet, og deretter brukes taptskumprosessen til integrert støping, slik at den tapte skumstøpingen har konkurransefortrinn med den tradisjonelle sandstøpingen.
4- Bruk av tapt skumstøpeprosess kan i stor grad redusere arbeidsintensiteten, redusere genereringen av fast avfall, og den brukte tørrsanden kan resirkuleres. Denne funksjonen oppfyller kravene til energisparing og utslippsreduksjon, og har endret det tøffe miljøet til tradisjonell sandstøping.
▶ Inspeksjon av tapte skumstøpegods
• Spektrografisk og manuell kvantitativ analyse
• Metallografisk analyse
• Brinell, Rockwell og Vickers hardhetsinspeksjon
• Mekanisk egenskapsanalyse
• Slagtesting ved lav og normal temperatur
• Renhetsinspeksjon
• UT, MT og RT inspeksjon
▶ Post-Casting-prosess
• Avgrading og rengjøring
• Kuleblåsing / sandblåsing
• Varmebehandling: Normalisering, bråkjøling, temperering, karburering, nitrering
• Overflatebehandling: passivering, andonisering, galvanisering, varmforsinking, forsinking, fornikling, polering, elektro-polering, maling, GeoMet, Zintec.
• Maskinering: dreiing, fresing, dreiing, boring, honing, sliping.
▶ Hvorfor velger du RMC for tilpassede tapte skumstøpedeler?
• Større designfrihet ved konstruksjon av støpte deler
• Liten mengde er mulig på grunn av mønsterets lagdelte struktur.
• Lavere behov for sekundær bearbeiding med nesten netto form.
• Høy fleksibilitet ved kort oppstartstid.
• Lengre levetid for EPS-formen, og dermed lavere gjennomsnittlige verktøykostnader
▶ Generelle kommersielle vilkår
• Hovedarbeidsflyt: Forespørsel og tilbud → Bekreftende detaljer / forslag til kostnadsreduksjon → Verktøyutvikling → Prøvestøping → Prøvegodkjenning → Prøvebestilling → Masseproduksjon → Kontinuerlig bestillingsprosess
• Ledetid: Anslagsvis 15-25 dager for verktøyutvikling og anslagsvis 20 dager for masseproduksjon.
• Betalingsbetingelser: Skal forhandles.
• Betalingsmetoder: T/T, L/C, West Union, Paypal.
Populære tags: karbonstål tapte skumstøpeprodukter, tapte skumstøpeprodukter av legert stål


